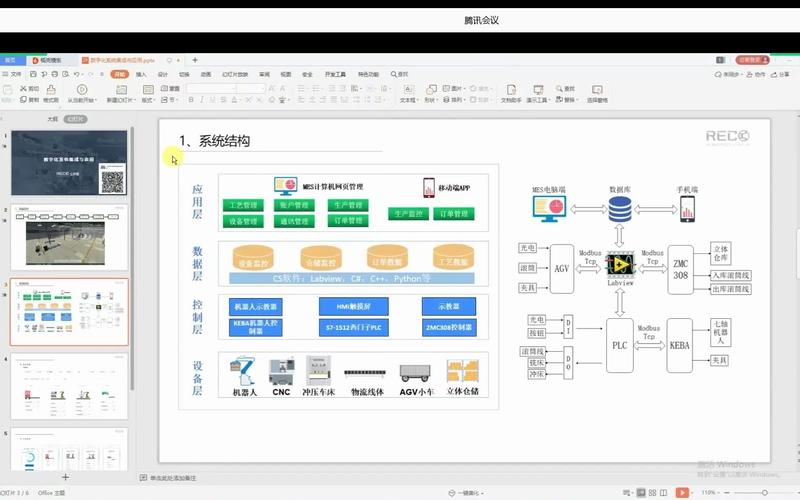
随着工业4.0和智能制造的深入推进,数字化工厂已成为制造企业转型升级的必然方向。制造执行系统(MES)作为连接企业计划层与车间控制层的关键枢纽,其集成与应用水平直接决定了数字化工厂的落地成效。而信息系统集成服务,正是打通数据孤岛、实现MES与各类系统高效协同的核心支撑。本文将从MES系统集成的必要性、关键集成场景、应用价值以及信息系统集成服务的实践路径等方面展开探讨,为制造企业的数字化工厂建设提供参考。
一、MES系统集成的必要性
在传统制造环境中,ERP(企业资源计划)、PLM(产品生命周期管理)、SCADA(数据采集与监控)、WMS(仓储管理系统)以及底层自动化设备往往各自为政,形成信息孤岛。MES若独立运行,无法实时获取订单、物料、设备状态等关键数据,也难以将生产执行结果反馈至计划层,导致决策滞后、协同效率低下。信息系统集成服务通过标准化接口、数据映射和流程编排,将MES置于数字化工厂的信息流中枢位置,实现纵向(管理层-执行层-控制层)与横向(供应链-生产-质量-物流)的全面贯通,从而释放MES的真正效能。
二、MES系统集成的关键场景
- 与ERP系统集成:MES从ERP接收生产订单、物料需求与工艺路线,并向ERP反馈完工汇报、物料消耗与质量数据,实现计划与执行的闭环。集成重点在于订单状态同步、BOM一致性以及成本核算接口。
- 与PLM系统集成:MES获取产品定义、工艺规程与版本变更信息,确保车间按最新设计图纸和工艺文件生产,同时将制造问题反馈至设计端,支撑持续改进。
- 与WMS/立库集成:MES根据生产节拍触发物料配送指令,WMS完成拣选与AGV调度,实现线边库存的实时拉动与防错。集成需解决物料编码统一、库存事务实时过账等问题。
- 与SCADA/设备层集成:通过OPC UA、Modbus等协议采集设备运行状态、工艺参数与报警信息,MES据此进行OEE分析、设备健康管理与质量追溯,并为高级排程提供实时产能数据。
- 与质量管理系统(QMS)集成:MES将检验任务、缺陷代码与SPC数据传递至QMS,QMS将判定结果与纠正措施回传,形成质量闭环。集成需关注检验节点触发逻辑与不合格品处置流程。
三、MES集成的应用价值
通过信息系统集成服务实现MES的深度集成,制造企业可获得显著收益:一是生产透明化,实时掌握订单进度、设备效率与在制品分布,缩短异常响应时间;二是质量可追溯,基于批次/序列号的正向追踪与逆向溯源,快速定位问题根源;三是柔性排产,结合实时资源状态动态调整计划,提升订单交付率;四是无纸化作业,电子SOP与自动数据采集减少人为差错;五是边际效益提升,通过OEE优化与能耗监控降低制造成本。据行业实践,集成良好的MES可使制造周期缩短15%-30%,在制品库存降低20%-40%。
四、信息系统集成服务的实践路径
成功实施MES集成需要遵循系统化的服务方法:开展集成架构设计,基于ISA-95标准划分层级与接口边界,明确数据流与集成模式(如中间件、API网关、ESB);制定主数据管理规范,统一物料、设备、工序等编码,确保数据一致性;第三,选择适配的集成技术栈,如基于消息队列的异步集成、RESTful API或OPC UA,兼顾实时性与可靠性;第四,实施分阶段集成,优先打通ERP-MES与设备-MES两条主链路,再逐步扩展至WMS、PLM等系统;第五,建立集成监控与运维体系,对接口健康状况、消息积压与数据质量进行持续监测。集成服务还需关注信息安全,实施网络分区与访问控制,防范数据泄露与非法指令注入。
五、
数字化工厂建设中,MES系统的价值不仅取决于其功能完备性,更取决于其与周边系统的集成深度与广度。信息系统集成服务作为连接技术与业务的桥梁,帮助企业打破孤岛、构建数据驱动的制造运营体系。制造企业应选择具备行业经验与标准化方法论的集成服务商,以MES为核心规划集成蓝图,分步实施、持续优化,最终实现从数字化工厂向智能工厂的跨越。